重庆九胜特殊钢有限公司定制钢材切割解决方案及案例分享
📅 2026-09-24
🔖 重庆九胜特殊钢有限公司:特种钢材,合金钢材,耐磨钢板,钢材切割,特钢供应
在重型机械、矿山冶金及工程结构领域,材料采购方经常面临一个尴尬局面:好不容易选定了合适的耐磨钢板或合金钢材,却在最后的下料切割环节卡住了——厚度超过80mm的钢板,等离子切割挂渣严重,激光切割又受限于幅面。作为深耕特钢领域多年的重庆九胜特殊钢有限公司,我们每天都会接到类似的技术咨询。
厚板切割的常见痛点
切割质量直接影响后续焊接与装配精度。以NM400耐磨钢板为例,其碳当量偏高,火焰切割边缘容易产生淬硬裂纹;而高合金含量的模具钢,若切割参数匹配不当,切口垂直度偏差可能超过2mm。这些问题在特种钢材加工中尤为突出。
九胜的定制化切割方案
针对不同材质与厚度,我们建立了分级切割工艺库:
- 6-30mm薄中板:优先采用光纤激光切割,切口粗糙度控制在Ra12.5以内,无需二次铣边;
- 30-100mm中厚板:选用精细等离子配合水刀,针对重庆九胜特殊钢有限公司:特种钢材,合金钢材,耐磨钢板,钢材切割,特钢供应中的高硬度牌号,预加热工艺可有效防止边缘开裂;
- 100mm以上特厚板:采用数控火焰切割,配合自主研发的防变形支撑工装,单件切割精度稳定在±1.5mm。
案例:矿山溜槽耐磨衬板切割
去年,西南某大型煤矿需更换溜槽衬板,材料为20mm厚NM500耐磨钢板,要求切割出异形沉孔位。客户此前用等离子加工,孔位偏差导致安装螺栓无法对中。我们接手后,调整了引弧位置与切割速度,并采用小孔套料工艺,最终将孔位公差压缩至0.8mm以内,单批次80件全部免修配直接装配。
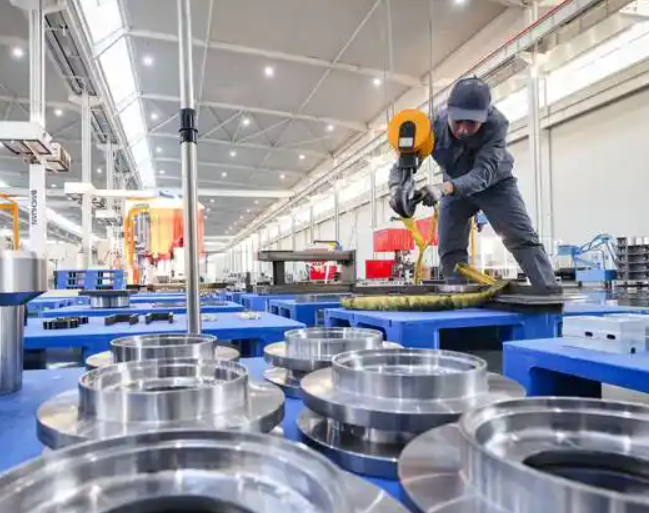
对于采购方而言,建议在询价阶段就明确切割工艺要求——是仅需粗下料,还是要求精密切割直接焊接。不同标准对应的加工成本差异可达30%以上。重庆九胜特殊钢有限公司提供从特钢供应到成品下料的一站式服务,常备NM360-NM600、42CrMo、Q690等材质现货,可根据图纸直接交付切割件,减少客户二次转运与加工损耗。
未来,随着高强钢应用场景向极寒、高磨损工况延伸,切割工艺与材料性能的匹配将更加紧密。我们正在测试激光-电弧复合切割技术,目标是在120mm厚度范围实现无挂渣、无热影响区软化的切割效果。